

Jak vyměnit potrubí vstřikovače paliva?
Výměna a vedení vstřikovače paliva zahrnuje pět základních kroků: potvrdit správnou specifikaci náhradního potrubí, uvolnit zbytkový tlak v palivovém systému, odpojit staré potrubí jak na konci čerpadla/common-rail, tak na konci vstřikovače pomocí klíče správné velikosti, nainstalovat nové potrubí ručně před utažením převlečné matice na specifikovanou hodnotu a po restartování motoru zkontrolovat těsnost každého spojení. Protože a vedení vstřikovače paliva (také nazývané vysokotlaké vstřikovací potrubí paliva) funguje pod extrémním, rychle se cyklujícím tlakem, přičemž přesně odpovídá jmenovitému tlaku, průměru, délce a geometrii ohybu původního potrubí mnohem více než u většiny ostatních automobilových hadic. Tato příručka vás seznámí s běžnými typy vedení vstřikovačů paliva, jak jsou vyrobeny, kde se každý typ používá, podrobným porovnáním mezi konfiguracemi vedení, úplným postupem výměny a údržby a odpovědí na běžné otázky a poskytne technikům, operátorům vozového parku a kupujícím náhradní díly praktické detaily potřebné k provedení bezpečné a správné výměny.
Běžné typy vedení vstřikovačů paliva a jejich charakteristiky
Ne každé potrubí vstřikovačů paliva vypadá nebo funguje stejně. Správný typ závisí na systému vstřikování paliva, který obsluhuje, tlaku, který musí vydržet, a na tom, jakou flexibilitu vedení umožňuje motorový prostor. Na následujících kartách jsou uvedeny konfigurace, se kterými se nejčastěji setkáváte při získávání náhradní linky.
Common Železnice vysokotlaké vedení
Pevné ocelové potrubí spojující common rail s individuálním vstřikovačem, postavené tak, aby vydrželo velmi vysoké, rychle pulzující tlaky používané v moderních dieselových systémech common rail.
Inline Pump Injector Line
Samostatná tuhá ocelová trubka vedoucí přímo z mechanického řadového vstřikovacího čerpadla k jednomu vstřikovači, typická pro starší konstrukce vznětových motorů bez common rail.
Vlnité flexibilní vedení paliva
Pružná vlnitá trubka obecně používaná v nízkotlakých napájecích nebo vratných okruzích, kde její schopnost ohybu se přizpůsobuje pohybu motoru a vibracím.
Zakázková CNC-ohýbaná náhradní linka
Čára ohnutá tak, aby odpovídala trojrozměrnému vedení konkrétního motoru, vytvořená v případě, že pro starší nebo méně běžný motor není k dispozici přímý standardní náhradní díl.
Nízkotlaké přívodní / zpětné vedení
Přenáší palivo z nádrže do čerpadla nebo odvádí přebytečné palivo zpět do nádrže, přičemž pracuje při mnohem nižším tlaku než vysokotlaké potrubí na straně vstřikovače.
Potrubí vstřikovačů paliva je navrženo tak, aby vydrželo velmi specifickou tlakovou obálku v závislosti na systému vstřikování paliva, který obsluhují. Starší mechanické inline čerpací systémy obvykle pracují při výrazně nižších špičkových tlacích než moderní systémy Common Rail. Zejména architektura vznětového common railu posunula vstřikovací tlaky nahoru u po sobě jdoucích generací motorů, aby zlepšila atomizaci a snížila emise. Protože správné náhradní potrubí musí být dimenzováno alespoň na špičkový provozní tlak systému, pochopení, kde daný motor sedí na tomto tlakovém spektru, je důležitým prvním krokem před objednáním náhradního dílu. Níže uvedený rozchod znázorňuje přibližnou polohu pro moderní dieselové systémy common rail v rámci obecné referenční stupnice 0 až 250 MPa.
Ručička měřidla je umístěna v horní části stupnice, což odráží široce zmiňovaný bod, že moderní dieselové systémy Common Rail běžně pracují při špičkových tlacích přesahujících 200 MPa. To je podstatně vyšší než rozsah tlaku spojený se staršími systémy mechanických inline vstřikovacích čerpadel, které obvykle spadají do spodní a střední části stejného rozsahu. Praktický význam pro každého, kdo získává náhradní potrubí vstřikovače paliva, je jasný: potrubí určené pro starší, nízkotlaký systém by nikdy nemělo být nahrazeno moderním motorem Common Rail, i když se fyzické rozměry zdají podobné. Výrobci řeší tento tlakový požadavek především výběrem materiálu a procesem zpracování za studena popsaným v další části, spíše než pouhým použitím silnější stěny na běžném potrubí. Stojí za zmínku, že přesný špičkový tlak pro jakýkoli konkrétní model motoru by měl být vždy potvrzen podle vlastní specifikace výrobce motoru, nikoli předpokládaný z obecné referenční stupnice, jako je tato. Různé generace motorů od stejného výrobce mohou také pracovat na různých úrovních tlaku, protože emise a požadavky na výkon se časem vyvíjejí. To je jeden z důvodů, proč výměna potrubí vstřikovačů paliva není univerzální úkol, a proč je shoda přesné specifikace s variantou motoru důležitější než sladění pouze na základě hrubého fyzického vzhledu. Pro dílny, které manipulují s širokou škálou modelů motorů, může vedení referenční tabulky pro běžné rozsahy tlaků podle typu systému snížit riziko instalace podhodnoceného potrubí. Protože potrubí, které pracuje pod svou jmenovitou tlakovou obálkou, může selhat bez předem zřejmých varovných příznaků, je tato kontrola specifikace obecně považována spíše za bezpečnostní krok než za volitelnou formalitu. Přezkoumání tohoto kontextu tlaku také pomáhá vysvětlit, proč jsou potrubí vstřikovačů paliva, na rozdíl od mnoha jiných potrubních fitinků pro automobily, vyráběna v poměrně úzkých tolerancích a vyhrazených tlakových třídách spíše než v jediném univerzálním designu.
Správné vedení vstřikovače paliva musí být dimenzováno pro specifickou tlakovou třídu motoru, kterému slouží, protože nahrazení nízkotlakého vedení na moderním systému Common Rail může vést k selhání.
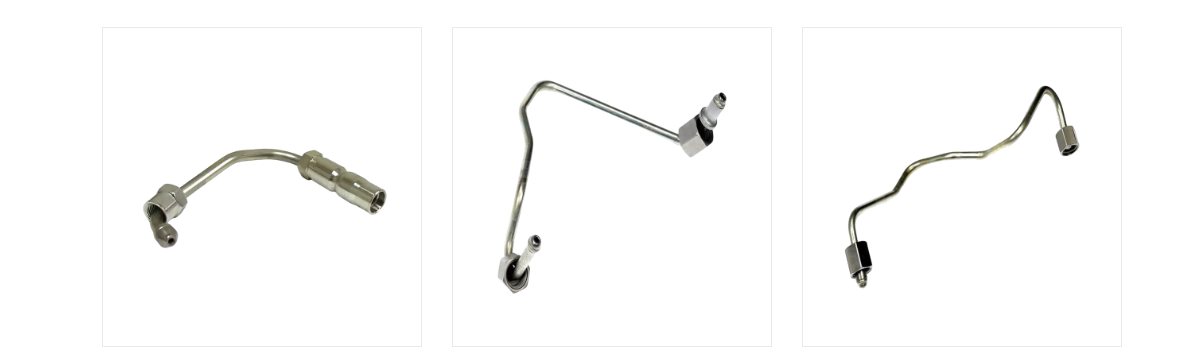
Jak se staví potrubí vstřikovačů paliva: Materiál, struktura a pracovní princip
Potrubí vstřikovače paliva je více než pouhá délka potrubí. Obvykle se vyrábí ze speciálně vybraných vysokopevnostních nízkolegovaných ocelových trubek, poté tepelně zpracovaných, aby se zvýšila jeho základní mez kluzu. Mnoho vysokotlakých linek pak prochází dalším procesem zpracování za studena známým jako autofretáž, při kterém je trubice vystavena řízenému vnitřnímu tlaku, který způsobí mírnou plastickou deformaci vnitřní stěny. Jakmile se tento tlak uvolní, vnitřní stěna zadrží vrstvu zbytkového tlakového napětí, které musí být překonáno provozním tlakem, než se v materiálu vytvoří čisté tahové napětí, což významně zlepšuje odolnost proti únavě a tlak při roztržení. Přesné CNC zařízení na ohýbání trubek se pak používá k vytvarování hotové linky do přesné trojrozměrné geometrie požadované konkrétním motorem, protože neodpovídající poloměr ohybu může koncentrovat napětí na nesprávném místě podél linky. Níže uvedená tabulka shrnuje konstrukční prvky, které se typicky nacházejí v tuhém vysokotlakém potrubí ve srovnání s ohebným vlnitým potrubím.
Pevná struktura vysokotlakého vedení
| Flexibilní struktura vlnité linie
|
Odolnost proti únavě vstřikovacího potrubí paliva je do značné míry určena tím, jak je ocelová trubka zpracována, spíše než samotnou tloušťkou stěny. Opakované vysokotlaké pulsy z každého vstřikování způsobují cyklické namáhání vnitřní stěny trubky, což je místo, kde s největší pravděpodobností časem vzniknou únavové trhliny. Tepelné zpracování může zlepšit základní pevnost oceli, ale další proces autofretáže za studena se specificky používá k potlačení tohoto cyklického namáhání. Tabulka níže představuje ilustrativní index relativní únavové životnosti srovnávající standardní hadičky, tepelně zpracované hadičky a autofretážně upravené hadičky.
Jak ukazuje graf, standardní ocelové trubky bez dalšího zpracování jsou na tomto obrázku nastaveny jako základní index relativní únavové životnosti. Tepelně zpracované trubky vykazují mírné zlepšení oproti základní linii, což je v souladu s obecným technickým principem, že tepelné zpracování zvyšuje základní mez kluzu, a proto zvyšuje úroveň napětí, kterou může trubka tolerovat, než dojde k únavovému poškození. Autofretáží ošetřené potrubí vykazuje v tomto ilustrativním srovnání největší zlepšení ze všech tří kategorií, což je v souladu s tím, proč je tento proces zpracování za studena specificky spojen s výrobou vysokotlakých palivových vstřikovacích linek spíše než s ocelovými trubkami pro všeobecné použití. Mechanismus tohoto zlepšení spočívá v tom, že zbytkové tlakové napětí zanechané ve vnitřní stěně po autofretáži musí být nejprve překonáno provozním tahovým napětím, než se vyvine jakékoli čisté tahové napětí, čímž se účinně zvýší praktický práh únavy. To je zvláště důležité pro potrubí vstřikovačů, protože u nich dochází během provozní životnosti motoru k velmi vysokému počtu tlakových cyklů, takže i mírné zlepšení odolnosti proti únavě má kumulativní význam. Tento graf stojí za to považovat spíše za ilustrativní relativní srovnání než za záruku konkrétní hodnoty životnosti, protože skutečný únavový výkon závisí také na průměru trubky, tloušťce stěny, poloměru ohybu a kvalitě instalace. Obecně se očekává, že správně vyrobená a správně nainstalovaná linka ošetřená autofretáží překoná standardní trubici podobných rozměrů za stejných provozních podmínek, na základě výše popsané vědy o základních materiálech. To je jeden z důvodů, proč specializovaný výrobce potrubí vstřikovače paliva obvykle považuje tento krok zpracování za hlavní část výroby spíše než za volitelnou aktualizaci. Pro kupující a dílny, které získávají náhradní linky, může být potvrzení, že dodavatel používá tento druh zpracování na vysokotlaké linky, relevantní otázkou, oddělenou od základní rozměrové specifikace linky. Pochopení tohoto výrobního detailu také pomáhá vysvětlit, proč generická ocelová trubka, dokonce i s odpovídajícími vnějšími rozměry, není považována za vhodnou náhradu za účelově zkonstruované vedení palivových vstřikovačů ve vysokotlakých aplikacích.
Autofretážní zpracování za studena a přesné CNC ohýbání jsou tím, co dává účelovému vedení vstřikovačů paliva odolnost proti únavě, a proto není generická ocelová trubka vhodnou náhradou.
Aplikační scénáře a klíčová kritéria výběru pro vedení vstřikovačů paliva
Potrubí vstřikovačů paliva se používá v celé řadě aplikací nafty a přímého vstřikování. Vznětové motory osobních a lehkých nákladních vozidel se systémy Common Rail spoléhají na krátké, přesně zahnuté vysokotlaké vedení vedené přes těsně utěsněný motorový prostor. Vznětové motory pro těžká nákladní vozidla a zemědělské motory často používají delší linie se složitější geometrií ohybu, aby dosáhly vstřikovačů umístěných napříč větší hlavou válců. Námořní dieselové motory a průmyslové generátorové agregáty často používají potrubí o větším průměru určené pro nepřetržité pracovní cykly spíše než pro přerušované použití v automobilech. Systémy s přímým vstřikováním benzínu také používají vyhrazená vysokotlaká potrubí, i když obvykle při nižších špičkových tlacích než u dieselových systémů Common Rail.
Při výběru nebo nákupu náhradní řady vstřikovačů paliva kupující obvykle před zadáním objednávky výrobci nebo dodavateli procházejí konzistentním souborem kritérií:
- Splňuje nebo překračuje jmenovitý tlak potrubí maximální provozní tlak systému motoru?
- Odpovídá vnější průměr a tloušťka stěny původní specifikaci zařízení?
- Reprodukuje geometrie ohybu a celková délka správně původní směrování?
- Odpovídají koncové fitinky a úhel těsnicího kužele připojovaným portům čerpadla a vstřikovače?
- Je materiál hadičky a zpracování (tepelné zpracování, autofretáž) v souladu s vysokotlakým provozem?
- Může výrobce nebo velkoobchod podporovat opakované objednávky s konzistentní rozměrovou přesností pro potřeby vozového parku nebo více jednotek?
Potrubí vstřikovačů paliva není během provozu motoru vystaveno konstantnímu, stálému tlaku; místo toho tlak rychle kolísá při každém vstřikování otevíráním a zavíráním vstřikovače. Tento vzor pulzace se opakuje mnohokrát za sekundu při typických otáčkách motoru, čímž dochází k opakovaným napěťovým cyklům na potrubí a jeho koncové armatury. Výběr vedení určeného pouze pro průměrný provozní tlak, spíše než pro špičkový tlak dosažený během každého pulzu, by ponechalo významně sníženou bezpečnostní rezervu. Inženýři, kteří přezkoumávají návrh vstřikovacího systému, se obvykle zaměřují na tvar tlakové pulsace, nikoli pouze na jedno maximální číslo, aby pochopili skutečné provozní podmínky podél linky. Níže uvedený plošný graf představuje ilustrativní vzor tlakové pulsace během jednoho vstřikovacího cyklu pro kontext.
Stínovaný plošný graf ukazuje prudký nárůst tlaku během samotného vstřikování, což odráží krátkou dobu, kdy je palivo protlačováno tryskou vstřikovače při špičkovém tlaku systému. Mimo toto vstřikovací okno se tlak v potrubí ustálí směrem k poměrně stabilnější základní linii spojené s přídržným tlakem společného potrubí nebo čerpadla. Tento vzor se nepřetržitě opakuje, když motor běží, což znamená, že potrubí vstřikovačů zažívá velmi vysoký počet těchto tlakových cyklů během normálních provozních hodin. Praktický význam tohoto vzoru pulzace spočívá v tom, že specifikace jmenovitého tlaku v potrubí musí zohledňovat vrchol každého pulzu, nikoli pouze průměrný tlak v průběhu cyklu. To je také součástí toho, proč je odolnost proti únavě, diskutovaná v předchozí části, tak důležitým konstrukčním hlediskem konkrétně pro potrubí vstřikovačů paliva, protože potrubí je v podstatě vystaveno kontinuálnímu cyklickému zatížení spíše než jedinému statickému tlaku. Změny v otáčkách motoru a zatížení také mění frekvenci a do určité míry tvar tohoto vzoru pulsací, protože časování vstřikování a doba trvání se přizpůsobují požadavkům na palivo. Potrubí správně dimenzované a zpracované pro svou zamýšlenou tlakovou třídu je navrženo tak, aby tolerovalo tento vzor pulsací během očekávaného servisního intervalu motoru. Pokud byla linka nedostatečně specifikována nebo se u ní vyvinulo únavové poškození způsobené stářím nebo výrobní vadou, je tato opakovaná pulzace často mechanismem, který nakonec vede k prasknutí nebo selhání v bodě koncentrace napětí, jako je ohyb nebo spojení tvarovky. Tento vzor pulsací řízených napětí je také relevantní pro předchozí bod o jmenovitém tlaku: čára, která se zdá být adekvátní pouze na základě průměrné hodnoty tlaku, může být stále poddimenzovaná vzhledem ke skutečnému špičkovému pulsnímu tlaku, kterému bude vystavena v provozu. Rozpoznání tohoto rozdílu je užitečný kontext při porovnávání specifikací pro různé možnosti vedení vstřikovačů během rozhodování o výběru nebo výměně.
Výběr správné řady vstřikovačů paliva závisí na přizpůsobení jmenovitého tlaku, rozměrů a geometrie ohybu přesnému systému motoru, nejen obecné kategorii použití.
Typy vedení palivových vstřikovačů: Podrobné srovnání
Níže uvedená tabulka porovnává tři konfigurace, které jsou pro rozhodnutí o výměně nejrelevantnější: pevná vysokotlaká ocelová linka, flexibilní vlnitá linka a zakázková CNC ohýbaná náhradní linka vyrobená v době, kdy není dostupný standardní díl.
| Dimenze | Pevné vysokotlaké vedení | Flexibilní vlnitá linka | Zakázková CNC-ohýbaná linka |
|---|---|---|---|
| Primární použití | Vysokotlaká dodávka čerpadlo/kolejka-vstřikovač | Nízkotlaké napájecí/zpětné okruhy | Přímá náhrada za ukončené řady OEM |
| Typický rozsah tlaku | Často 100–250 MPa | Poměrně nízký tlak | Odpovídá původnímu systémovému hodnocení |
| Materiál | Nízkolegovaná ocel, tepelně zpracovaná, autofretážně zpracovaná | Vlnitá kovová nebo zesílená ohebná trubka | Stejný ocelový proces jako pevná linka, zakázkově ohýbaná |
| Flexibilita | Pevná, pevná geometrie | Pružné, aby absorbovaly vibrace a pohyb | Pevné, vyrobené podle specifikované geometrie |
| Je vyžadována přesnost instalace | Vyžaduje se vysoký, přesný ohyb a délka | Mírný | Vysoká, musí reprodukovat původní směrování |
| Typický bod selhání | Ohyb nebo spojení pod únavou | Vlnitá stěna nebo lisovaná tvarovka | Ohyb nebo spojení pod únavou |
Ne každý bod podél potrubí vstřikovače zažívá během provozu motoru stejné napětí. Přímé úseky potrubí obecně rozdělují tlak související s tlakem relativně rovnoměrně podél své délky. Ohybové úseky naproti tomu soustřeďují dodatečné napětí na vnějším poloměru křivky, protože stěna trubky je v ohybu tenčí a geometricky složitější než podél přímého směru. Spoje armatur vytvářejí vlastní koncentraci napětí v důsledku geometrie těsnicího kužele a upínací síly převlečné matice. Teplotní mapa níže představuje ilustrativní index relativního napětí napříč těmito třemi zónami potrubí při třech podmínkách zatížení motoru.
| Zóna potrubí | Nečinný | Částečné zatížení | Plné zatížení |
|---|---|---|---|
| Přímý úsek | 2 | 4 | 6 |
| Ohybová sekce | 3 | 6 | 9 |
| Připojení kování | 3 | 5 | 8 |
Tepelná mapa ukazuje relativní napětí rostoucí od volnoběhu k plnému zatížení ve všech třech zónách potrubí, což přímo vyplývá z vyšších vstřikovacích tlaků a častějších vstřikovacích událostí spojených s vyšším zatížením motoru. V rámci každého zatěžovacího stavu vykazuje ohybová část konzistentně vyšší relativní index napětí než přímá část, což ilustruje, proč jsou geometrie ohybu a poloměr ohybu považovány za důležité konstrukční detaily spíše než za náhodné volby směrování. Spoje kování také vykazují zvýšené relativní napětí ve srovnání s přímými úseky, i když obecně poněkud nižší než ohybový úsek v tomto ilustrativním srovnání, což odráží koncentrovanou, ale lokalizovanou povahu napětí v místě závitového spojení. Při plném zatížení vykazují všechny tři zóny své nejvyšší hodnoty v tomto ilustrativním vzoru, což je v souladu s dřívější diskusí o špičce tlakové pulsace během každého vstřikování při vyšších požadavcích na palivo. Tento vzorec pomáhá vysvětlit, proč jsou poruchy související s únavou v potrubích vstřikovačů paliva častěji hlášeny v místech ohybů a montážních spojů než podél nenarušené rovné části trubky. Pro výrobce je to součástí odůvodnění pro použití přesného CNC ohýbacího zařízení, které dokáže vytvořit konzistentní, pozvolný poloměr ohybu spíše než ostrý nebo nerovnoměrný ohyb, který by dále koncentroval napětí v tomto bodě. Pro dílny, které provádějí výměnu, je tento vzor také praktickou připomínkou, aby pečlivě zkontrolovali místa ohybu a spoje fitinků, zda nevykazují známky poškození povrchu, koroze nebo předchozího nadměrného utažení, než se předpokládá, že linka je stále provozuschopná. Dále zdůrazňuje, proč by náhradní čára měla reprodukovat původní geometrii ohybu spíše než používat ostřejší nebo těsnější ohyb jako řešení během instalace, protože změna poloměru ohybu může posunout zde znázorněný vzor koncentrace napětí. Vzhledem k tomu, že tato teplotní mapa je spíše ilustrativním technickým vzorem než naměřeným výsledkem pro jakýkoli konkrétní motor, mohou dílny a operátoři zařízení stále používat obecný vztah zóna po zóně k upřednostnění kontrolních bodů během běžné údržby.
Ohybové úseky a spoje tvarovek trvale nesou větší napětí než přímé úseky, a proto by náhradní linie měly reprodukovat původní geometrii ohybu spíše než zkratku upravenou v poli.
Pokyny pro výměnu a údržbu: Jak bezpečně vyměnit vedení vstřikovače paliva
Následující sekvence popisuje obecný postup výměny potrubí vstřikovače paliva. Přesné kroky, hodnoty točivého momentu a postupy pro uvolnění tlaku by měly být vždy před zahájením práce potvrzeny podle servisní dokumentace výrobce konkrétního motoru nebo zařízení.
- Potvrďte správnou specifikaci náhradního vedení, včetně jmenovitého tlaku, průměru, délky a geometrie ohybu, podle referenční nebo servisní příručky OEM.
- Před odpojením jakéhokoli vysokotlakého potrubí uvolněte zbytkový tlak v palivovém systému podle postupu stanoveného výrobcem motoru.
- Před prací v blízkosti palivového systému odpojte baterii nebo izolujte elektrický systém jako obecné opatření.
- Povolte a odstraňte převlečné matice jak na konci čerpadla/kolejnice, tak na konci vstřikovače pomocí převlečné matice nebo klíče s vroubkovanou patkou správné velikosti, aby nedošlo k zaoblení fitinků.
- Opatrně vytáhněte starou šňůru, aniž byste ji tlačili proti sousedním součástem, a poznamenejte si její původní vedení a orientaci ohybu.
- Před instalací nového potrubí zkontrolujte, zda nejsou poškozeny povrchy těsnicích kuželů u vstřikovače a čerpadla/kolejnice.
- Nejprve ručně umístěte novou šňůru a před navlékáním převlečné matice vyrovnejte těsnicí kužely, aby se zabránilo křížovému závitu.
- Utáhněte každou převlečnou matici na hodnotu specifikovanou výrobcem motoru nebo potrubí, vyhněte se jak nedostatečnému, tak nadměrnému utažení.
- Znovu připojte baterii a pro opětovné natlakování palivového systému dodržujte postup spouštění stanovený výrobcem.
- Nastartujte motor na volnoběh a před uvedením vozidla nebo zařízení do normálního provozu vizuálně zkontrolujte každé nové připojení, zda nedochází k úniku paliva.
- Po krátké době provozu znovu zkontrolujte utahovací moment na každé armatuře, protože počáteční tepelné cyklování může někdy vyžadovat následnou kontrolu.
Získání náhradní linky, která odpovídá geometrii originálního vybavení, je často nejobtížnější částí tohoto procesu, zejména u starších nebo méně běžných modelů motorů, kde není k dispozici běžná řada. NINGBO JIATIAN AUTOMOBILE PIPE CO., LTD., založená na základě dřívější továrny na kovové výrobky Ningbo Xingxin založené v roce 1995, je výrobcem vstřikovacích linek paliva a továrnou na automobilové potrubní armatury se sídlem ve Wanhou, město Zhanqi, okres Yinzhou, Ningbo, provozovaná ze zařízení o rozloze zhruba 32 00 metrů čtverečních, továrna 000 metrů čtverečních o podlahové ploše 000 metrů čtverečních. Výrobní zařízení společnosti zahrnuje deset CNC plně automatických ohýbaček trubek, montážní linky pro velké pájecí pece, hydraulické zařízení pro vnitřní tváření, 800tunový hydraulický expanzní stroj, automatické laserové svářečky, svařovací roboty a velká obráběcí centra, podporovaná vlastní výzkumnou a zkušební laboratoří. Tento druh schopnosti CNC ohýbání a tvarování umožňuje dodavateli potrubí vstřikovače paliva přesně reprodukovat trojrozměrné vedení konkrétního motoru, což je přímo relevantní, když náhradní čára potřebuje odpovídat původní geometrii ohybu, spíše než aby byla upravena z obecné přímé délky. Provozovatelům vozových parků, dílnám a výrobcům zařízení, kteří získávají náhradní linky ve velkém, může spolupráce se zavedeným výrobcem nebo velkoobchodem automobilových trubek pomoci zajistit konzistentní rozměrovou přesnost při opakovaných objednávkách.
Bezpečná výměna potrubí vstřikovače paliva závisí nejprve na snížení tlaku v systému, splnění přesné původní specifikace a na utažení každého spojení na hodnotu specifikovanou výrobcem.
Často kladené otázky o výměně potrubí vstřikovače paliva
Jaký je správný postup při výměně potrubí vstřikovače paliva?Výměna a fuel injector line generally involves confirming the correct replacement specification, relieving system pressure, removing the old line at both end fittings, inspecting the sealing surfaces, installing the new line by hand before torquing the union nuts to specification, and checking for leaks after restarting the engine. The exact sequence and torque values should always be confirmed against the specific engine or equipment manufacturer's procedure before starting work. |
Musím před odstraněním potrubí vstřikovače uvolnit tlak v palivovém systému?Ano, zbytkový tlak může zůstat ve vysokotlakém palivovém systému i po vypnutí motoru, takže dodržování výrobcem předepsaného postupu pro snížení tlaku před odpojením jakéhokoli potrubí vstřikovače je standardní opatření. Přeskočení tohoto kroku může způsobit bezpečnostní riziko vzhledem k tlakům v systémech Common Rail a podobných vysokotlakých palivových systémech. |
Může být potrubí vstřikovače paliva během instalace ohnuto nebo přetvarováno?Potrubí vstřikovačů paliva je konstruováno a CNC ohýbáno na konkrétní geometrii a přetváření nebo vynucení vedení během instalace může způsobit koncentrace napětí nebo poškození povrchu, které nebyly zohledněny v původním návrhu. Pokud náhradní vedení neodpovídá požadovanému vedení, je obecně spolehlivějším přístupem získání správně ohnuté náhrady, spíše než úprava stávajícího vedení na místě. |
Jaký točivý moment by měl být použit při instalaci nového vedení vstřikovače paliva?Hodnoty točivého momentu pro převlečné matice vstřikovacího potrubí se liší podle velikosti šroubení, typu závitu a specifikace výrobce motoru, takže pro přesné číslo by se měl použít příslušný servisní manuál nebo tabulka točivého momentu výrobce, nikoli obecný odhad. Nedostatečné i nadměrné utažení může způsobit problémy se spolehlivostí, a proto je přizpůsobení specifikované hodnoty utahovacího momentu považováno za důležitý krok v procesu výměny. |
Jak poznám, že potrubí vstřikovače paliva je třeba vyměnit a ne opravit?Viditelné praskání, koroze, deformace nebo prosakování paliva kolem ohybu nebo spoje armatury jsou běžnými indikátory toho, že vedení by mělo být vyměněno a nikoli opraveno, protože tato vedení pracují v nepřetržitém vysokotlakém cyklování, které metody opravy obecně nejsou navrženy tak, aby spolehlivě vydržely. Jakákoli čára zobrazující poškození v blízkosti bodu koncentrace napětí, jako je ohyb nebo tvarovka, je obvykle považována za kandidáta na výměnu spíše než za kandidáta na opravu. |
Na co by se měla dílna nebo velkoobchod zaměřit při nákupu náhradního potrubí vstřikovačů paliva od výrobce?Kupující obvykle sledují schopnost výrobce přesně odpovídat původní geometrii ohybu a jmenovitému tlaku spolu s výrobní kapacitou a konzistencí napříč opakovanými objednávkami pro potřeby vozového parku nebo více jednotek. Přezkoumání výrobního zařízení a procesu kvality dodavatele, jako je přesnost CNC ohýbání a postupy sledovatelnosti materiálu, může být užitečnou součástí hodnocení výrobce nebo velkoobchodníka potrubí vstřikovačů paliva z hlediska průběžného získávání zdrojů. |
Výměna a fuel injector line safely comes down to matching the exact original specification and following the correct pressure-relief and torque procedure, rather than treating it as a generic tubing swap.
Naše hlavní produkty
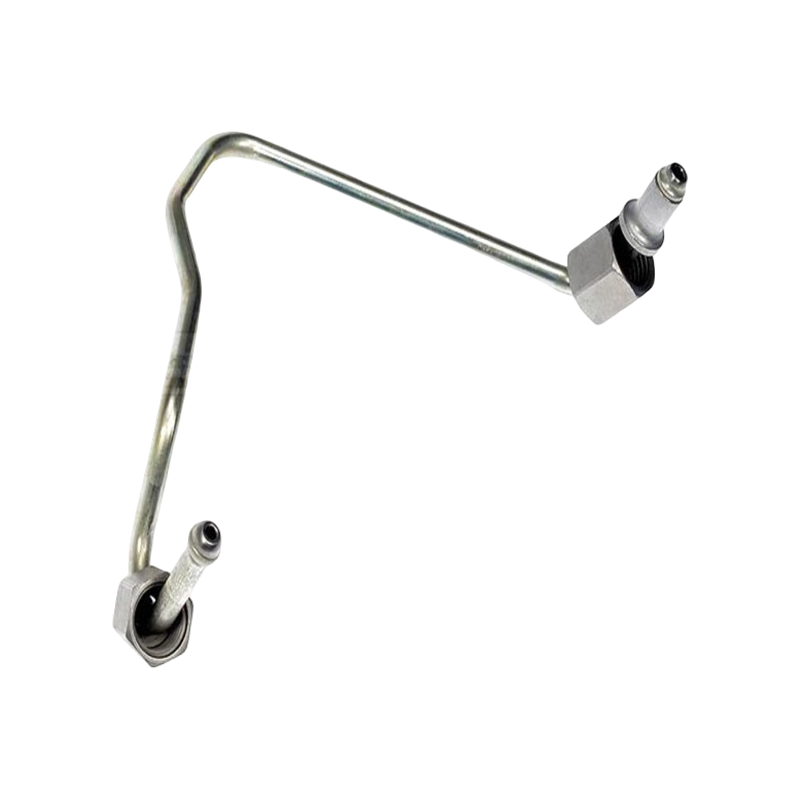
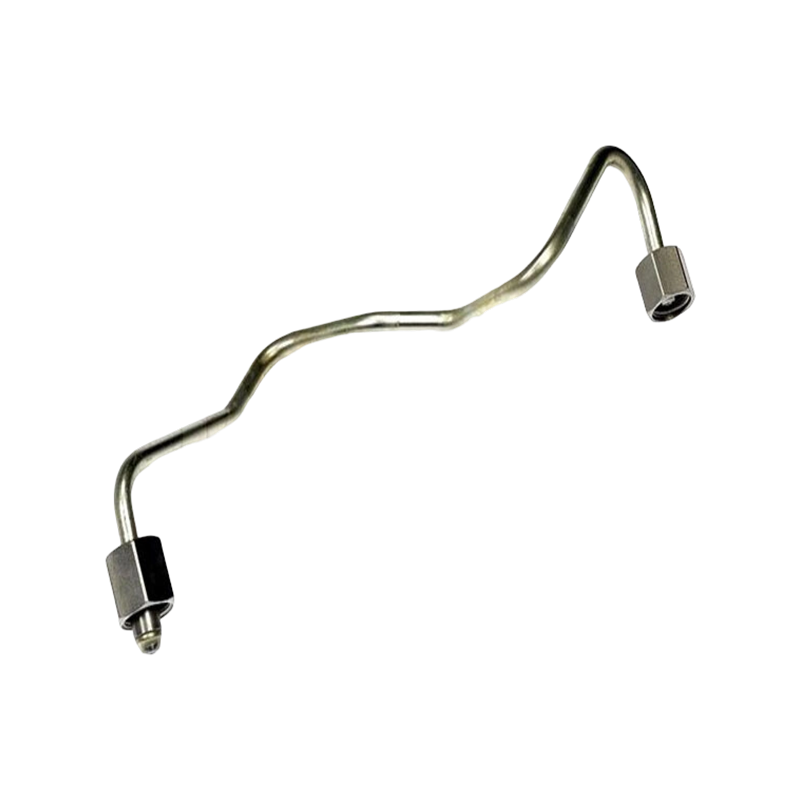
 Kontaktujte nás
+86-138 0586 3066
+86-574 8840 6311
 Produkty
- Vedení vstřikovače paliva
- Vedení recirkulace výfukových plynů (EGR).
- Sestava hadice chladiče motorového oleje
- Sestava hadice topení HVAC
- Linka chladiče převodového oleje
- Palivové vedení
- Pouzdro termostatu chladicí kapaliny
- Trubka měrky motorového oleje
- Řada turbodmychadel
- Potrubí turbodmychadla
- Výfukové potrubí
 Odeslat e-mail
 Mobilní
autorská práva ©NINGBO JIATIAN AUTOMOBILE PIPE CO.,LTD. Všechna práva vyhrazena.
 Čínská prémiová továrna na výrobu trubek pro automobily
Zakázková dodávka automobilových potrubních armatur
soukromí