NOVINKY

Domů / Novinky / Novinky z oboru / Jak správně nainstalovat automobilové potrubní armatury pro dlouhodobý výkon?

Jak správně nainstalovat automobilové potrubní armatury pro dlouhodobý výkon?


Instalace automobilové potrubní armatury správně je jediným nejdůležitějším faktorem pro zajištění dlouhodobého výkonu vozidla, prevence úniku a bezpečnosti. Ať už pracujete s armaturami palivového potrubí, spojkami potrubí vozidla nebo hydraulickými armaturami automobilu, nesprávná instalace vede k únikům kapalin, výpadkům tlaku a nákladným opravám. Tato příručka poskytuje přímou a praktickou odpověď: dodržujte kompatibilitu materiálu, správný točivý moment a správné metody těsnění – a vaše armatury budou spolehlivě fungovat po celou dobu životnosti vozidla.

Od výběru vpravo automobilové hadicové konektory Pro pochopení norem závitů a jmenovitých tlaků záleží na každém kroku procesu instalace. Přečtěte si kompletní profesionální rozpis.

Proč správná instalace automobilových potrubních armatur určuje dlouhodobou spolehlivost

Automobilové potrubní systémy pracují v náročných podmínkách – vysoké tlaky, velké kolísání teplot, neustálé vibrace a vystavení korozivním kapalinám. Tvarovka, která je nedotažená, se časem uvolní; ten, který je přetočený, praskne, deformuje závity nebo stlačí těsnění tak, že se zotaví. Studie v automobilovém inženýrství ukazují, že více než 60 % poruch hydraulického a palivového systému lze vysledovat zpět k chybám při instalaci , nikoliv materiálové vady.

Pochopení správného postupu – od přípravy závitu až po závěrečnou zkoušku těsnosti – odstraňuje dohady a zajišťuje, že spojky potrubí vozidel a autohydraulické armatury poskytují výkon, pro který jsou navrženy.

Pochopení typů automobilových potrubních armatur před instalací

Před zahájením jakékoli instalace je nezbytné určit správný typ armatury. Použití nesprávného typu šroubení – dokonce i se správnými rozměry – způsobuje nesprávné těsnicí plochy, křížové závitové spoje a předčasné selhání.

Typ kování Primární aplikace Způsob těsnění Typický rozsah tlaku
Kompresní armatura Palivové potrubí, brzdové potrubí Komprese objímky Až 3000 PSI
Armatura s nástavcem (AN/JIC) Vysoce výkonné palivo, hydraulické Odlesky kov na kov 37° nebo 45° Až 5 000 PSI
Push-to-Connect Nízkotlaké palivo, chladicí kapalina O-kroužek / uchycení kleštiny Až 150 PSI
Banjo Fitting Brzdové třmeny, přívodní potrubí oleje Rozdrtit podložky Až 2 500 PSI
Hydraulická armatura ORFS Automatické hydraulické systémy Čelní těsnění O-kroužek Až 6000 PSI
Běžné automobilové typy potrubních fitinků, aplikace a jmenovité tlaky pro systémy vozidel.

Instalační příručka pro automobilové potrubní armatury krok za krokem

Dodržení strukturované instalační sekvence eliminuje nejčastější příčiny selhání armatury. Každý krok níže se týká kritického kontrolního bodu v procesu.

Krok 1 — Zkontrolujte a vyčistěte všechny součásti

Před instalací vizuálně zkontrolujte každou armaturu, konec trubky a spojovací povrch. Hledejte otřepy, praskliny, korozi nebo poškození závitu. Všechny povrchy očistěte hadříkem nepouštějícím vlákna a vhodným rozpouštědlem k odstranění kovových třísek, zbytků oleje a úlomků – dokonce i mikroskopická kontaminace může pod tlakem narušit těsnění. U armatur palivového potrubí do auta ověřte, že je konec trubky oříznutý do čtverce a zbaven otřepů do vzdálenosti 0,5 mm od kolmice.

Krok 2 — Ověřte standardy vláken a kompatibilitu

Automobilové potrubní tvarovky používají celosvětově několik závitových norem a jejich smíchání způsobuje netěsnosti a strukturální poruchy. Nejběžnější standardy jsou:

  • NPT (National Pipe Taper) — kuželové závity, těsnění přesahem závitu, běžné u severoamerických vozidel
  • BSPP / BSPT (britský standard) — široce používané v evropských a asijských automobilových systémech
  • Metrické (řada M) — standard ve většině moderních potrubních spojek pro vozidla OEM
  • AN/JIC 37° — výkonnostní a hydraulické aplikace, těsnění na úhlu náběhu

Pokud si nejste jisti, použijte před montáží měrku stoupání závitu. Nikdy násilně nešroubujte šroubení, která odolávají – odpor znamená nesoulad, nikoli potřebu většího utahovacího momentu.

Krok 3 — Naneste správný tmel nebo přípravu závitu

Způsob těsnění zcela závisí na konstrukci armatury. Použití nesprávného těsnicího prostředku – nebo jeho nesprávné použití – přináší kontaminaci a falešné únikové cesty:

  • PTFE závitová páska: Pro kuželové závity NPT a BSPT. Aplikujte 2–3 ovinutí ve směru hodinových ručiček, začněte 1–2 nitě zpět od přední hrany. Nikdy nepoužívejte na nálevkové nebo těsnící O-kroužky.
  • Anaerobní závitový tmel (typ Loctite 567): Pro prostředí s vysokými vibracemi. Naneste tenkou housenku pouze na vnější závity. Poskytuje uzamčení a těsnění v jednom kroku.
  • Mazání O-kroužkem: U armatur ORFS a spojek push-to-connect před vložením lehce potřete O-kroužek kompatibilní systémovou kapalinou nebo vazelínou, abyste zabránili přiskřípnutí nebo roztržení během instalace.
  • Bez tmelu: Tvarovky s lemem a kovovým čelním těsněním těsní na přesně opracovaných površích. Přidáním tmelu se vytvoří tloušťka, která zabraňuje správnému kontaktu s kovem a způsobuje netěsnosti.

Krok 4 — Nejprve ručně utáhněte, poté utáhněte podle specifikace

K počátečnímu řezání závitů nikdy nepoužívejte elektrické nářadí. Každou armaturu spusťte ručně, abyste zajistili správné zapojení závitu bez křížení závitů. Po ručním utažení použijte momentový klíč pro konečné utažení. Použití kalibrovaných hodnot krouticího momentu je nesmlouvavé v automobilových hydraulických armaturách, kde tlakové cykly vytvářejí únavové namáhání příliš utažených spojů.

Přiléhající velikost Ocelový utahovací moment Utahovací moment hliníku Poznámky
-4 AN / 7/16" JIC 10-12 Nm 8-10 Nm Palivové potrubí, přívod oleje
-6 AN / 9/16" JIC 18-20 Nm 14-16 Nm Palivo s vysokým průtokem, chladicí kapalina
-8 AN / 3/4" JIC 28–32 Nm 22–26 Nm Hydraulika, převodovka
M12 × 1,5 Metrický 20-25 Nm 15-18 Nm OEM brzda, posilovač řízení
Banjo Bolt M10 22–26 Nm Pokaždé vyměňte drtící podložky
Referenční specifikace utahovacího momentu pro běžné automobilové potrubní fitinky. Vždy ověřte podle servisní příručky OEM vozidla.

Krok 5 — Správně nasměrujte a podepřete linky

Automobilové spojky hadic a vedení potrubí musí být vedeny tak, aby nedošlo k ostrým ohybům, kontaktu s horkými povrchy a vystavení pohyblivým součástem. Nepodporované potrubí vibruje a unavuje v místě připojení armatury způsobující praskání, i když byla samotná armatura správně nainstalována. Použijte svorky typu OEM nebo P-spony v intervalech ne větších než 300 mm (12 palců) pro pevné trubky a 150 mm (6 palců) pro vedení flexibilních hadic v blízkosti armatur.

Krok 6 — Tlaková zkouška před návratem do provozu

Po instalaci vždy proveďte tlakovou zkoušku před spuštěním systému pod napětím. U palivových a hydraulických systémů natlakujte na 1,5násobek provozního tlaku a vydržte po dobu 5 minut, přičemž kontrolujte každý spoj kapalinou pro detekci netěsností. U nízkotlakých chladicích a olejových systémů je minimální přijatelná kontrola vizuální kontrola za provozních podmínek po dobu 10–15 minut.

Běžné chyby při instalaci, které způsobují poruchy montáže automobilů

Dokonce i zkušení technici se setkávají s opakujícími se chybami při instalaci potrubních spojek vozidel a automobilových hadicových spojek. Rozpoznání těchto chyb předem zabrání většině selhání po instalaci.

Hlavní příčiny selhání armatury automobilového potrubí
Přetažení (poškození závitu/těsnění) 34 %
Nesprávný tmel nebo žádný tmel 27 %
Nesoulad vláken / křížení vláken 18 %
Vibrační únava (nedostatečná podpora) 13 %
Materiálová nekompatibilita 8 %
Rozdělení hlavních příčin při poruchách armatur automobilového potrubí. Na základě analýzy automobilového průmyslu údržby.

Výběr materiálu pro automobilové potrubní armatury: Co vydrží nejdéle

Materiál automobilové potrubní tvarovky určuje její odolnost vůči korozi, tlaku, teplotě a specifickým kapalinám, které ponese. Výběr nesprávného materiálu – i při dokonalé technice instalace – dramaticky zkracuje životnost.

  • Nerezová ocel (304/316): Nejlepší pro vysokotlaká hydraulická vedení, brzdové systémy a prostředí s vysokou vlhkostí nebo působením soli. Odolává korozi bez nátěrů. Těžší na tvarování, ale zachovává si rozměry v teplotních extrémech od -50 °C do 500 °C.
  • Uhlíková ocel s pozinkováním: Standardní materiál pro OEM automobilové potrubní fitinky v mírném prostředí. Nákladově efektivní a pevný, ale kvalita povlaku určuje odolnost proti korozi. Vyžaduje kontrolu v prostředí s vysokou vlhkostí nebo posypovou solí.
  • Hliník (slitina 6061/6063): Upřednostňuje se pro aplikace s kritickou hmotností a tam, kde je potvrzena kompatibilita s kapalinami. Nevhodné pro brzdové systémy z důvodu nižší únavové pevnosti. Vyžaduje nižší hodnoty točivého momentu, aby se zabránilo zadření.
  • mosaz: Vhodné pro aplikace s nízkým až středním tlakem včetně chladicí kapaliny, vzduchu a některých palivových systémů. Přirozeně odolný proti korozi a snadno se opracovává, ale není vhodný pro vysokovibrační nebo vysokotlaké hydraulické okruhy.

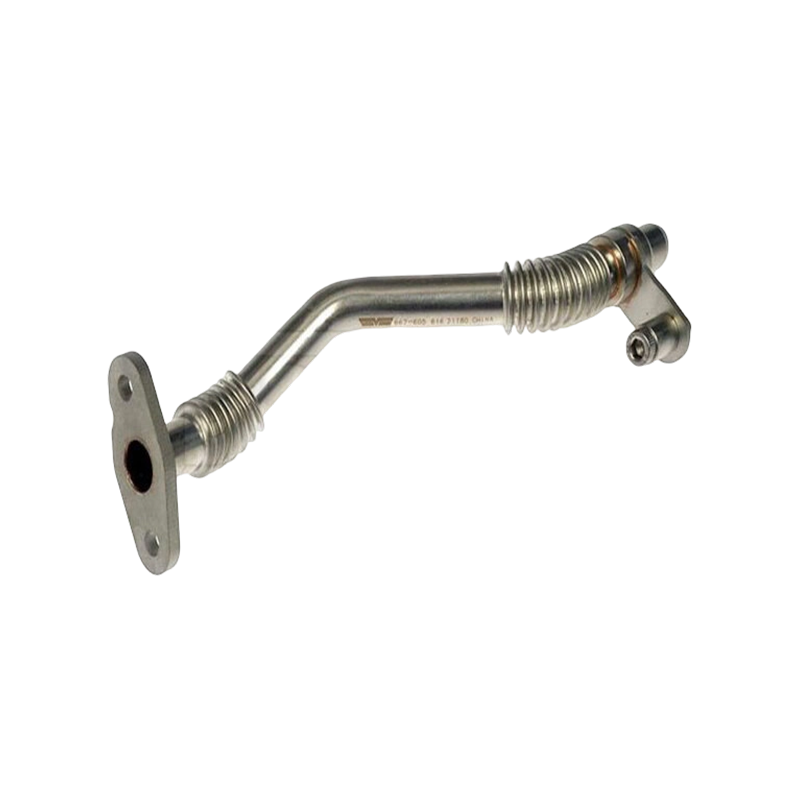
Pro automobilové aplikace vlnitých trubek – včetně pružných měchů používaných ve výfukových a palivových systémech – výběr materiálu musí brát v úvahu tepelné cykly, amplitudu vibrací a propustnost tekutin . V těchto aplikacích jsou přesné výrobní tolerance stejně důležité jako kvalita materiálu.

Armatury palivového potrubí automobilu: Zvláštní úvahy pro bezpečnou instalaci

Armatury palivového potrubí automobilu nesou pod tlakem přirozeně hořlavý materiál. Jakákoli chyba instalace vytváří riziko požáru a výbuchu. Kromě obecných instalačních postupů uvedených výše vyžadují systémy palivového potrubí další opatření.

  1. Úplně odtlakujte palivový systém před odpojením jakékoli armatury. Použijte metodu pojistky palivového čerpadla nebo vyhrazený vypouštěcí ventil tlaku paliva – nikdy neuvolňujte armatury na podtlakovém systému pod napětím.
  2. Ověřte kompatibilitu paliva pro všechny materiály v sestavě. Paliva s příměsí etanolu (E10, E15, E85) jsou agresivnější než čistý benzín a mohou časem degradovat určité sloučeniny O-kroužků (zejména pryž NBR) a pozinkovanou ocel. Pro systémy kompatibilní s etanolem použijte O-kroužky EPDM nebo FKM (Viton).
  3. Nikdy znovu nepoužívejte drtící podložky nebo jednorázové O-kroužky od spojů banjo šroubů v palivovém systému. Tyto položky jsou určeny pro jednorázové kompresní těsnění a únik po opětovném použití.
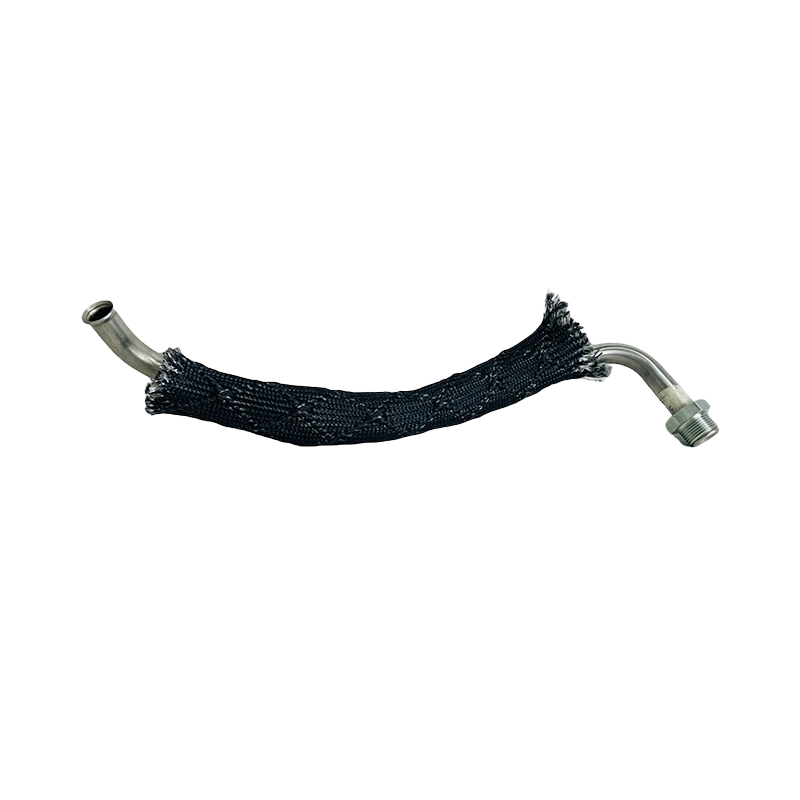
  4. Nainstalujte protipožární manžetu na palivo na jakémkoli palivovém potrubí, které prochází do 50 mm (2 palce) od výfukové součásti nebo zdroje tepla. Nechráněná palivová hadice v blízkosti tepla urychluje pronikání a únavové praskání na koncích šroubení.
  5. Proveďte test udržení tlaku paliva v provozu po opětovné montáži: nastartujte motor, spusťte jej na provozní tlak, poté jej vypněte a ověřte, že tlak zůstává nad 80 % provozní specifikace po dobu alespoň 10 minut. Rychlý pokles tlaku indikuje cestu úniku.

Autohydraulické armatury: Požadavky na instalaci vysokotlakých systémů

Automatické hydraulické armatury používané v posilovačích řízení, brzdových a závěsných systémech fungují v nejnáročnějších podmínkách v jakémkoli vozidle – tlaky až 3 000 PSI v posilovači řízení a až 2 500 PSI v hydraulických obvodech ABS. Poruchy v těchto systémech ovlivňují přímo ovládání vozidla.

Klíčové požadavky na instalaci specifické pro hydraulické okruhy:

  • Absolutní čistota je povinná. Znečištění hydraulické kapaliny částicemi o velikosti až 25 mikronů způsobuje opotřebení těla ventilu a čerpadla. Před připojením k součástem systému propláchněte nová vedení čistou hydraulickou kapalinou.
  • Kdykoli je to možné, používejte tvarovky ORFS (O-Ring Face Seal). v nových hydraulických instalacích. ORFS poskytuje nejspolehlivější spojení bez úniku při vysokém tlaku a je mnohem tolerantnější k vibracím než konstrukce pouze se závitem.
  • Zkontrolujte O-kroužky při zvětšení před instalací. Zkroucený, vrubovaný nebo poddimenzovaný O-kroužek v hydraulickém okruhu neudrží podtlakové cykly.
  • Vypusťte veškerý vzduch z hydraulických okruhů po instalaci armatury. Vzduchové kapsy v brzdových vedeních způsobují houbovitý pocit z pedálu a snižují účinnost brzdění až o 40 %.

Plán údržby a kontrol pro automobilové potrubní armatury

Základem je správná instalace; průběžná kontrola udržuje dlouhodobou výkonnost. Plán proaktivní údržby zabraňuje tomu, aby se z malých problémů staly selhání systému.

Interval Inspekční akce Systém
Každých 6 měsíců Vizuálně zkontrolujte skvrny, prosakování nebo korozi na všech spojích spojů Všechny systémy
Každé 2 roky / 30 000 km Vyměňte pryžové části hadic a O-kroužky v palivovém a brzdovém systému Palivo, brzda
Každé 4 roky / 60 000 km Kompletní kontrola hydraulické hadice a armatury; vyměňte, pokud se objeví známky popraskání povrchu Hydraulické, řízení
Po jakémkoli nárazu nebo nehodě Zkontrolujte všechny armatury v postižené oblasti, zda nejsou vychýlené, ohnuté nebo poškozené Všechny systémy
Doporučené intervaly údržby pro automobilové potrubní fitinky a hadicové spojky v osobních vozidlech.

O společnosti NINGBO JIATIAN AUTOMOBILE PIPE CO., LTD.

NINGBO JIATIAN AUTOMOBILE PIPE CO., LTD. je profesionální čínský dodavatel potrubních tvarovek pro automobily a výrobce automobilových produktů se sídlem ve Wanhou, město Zhanqi, okres Yinzhou, město Ningbo – 25 kilometrů od letiště Ningbo Liushi a 5 kilometrů od pobřežní průmyslové zóny Ningbo. Společnost byla založena na základech Ningbo Xingxin Metal Products Factory (založené v roce 1995) a rozrostla se do high-tech podnik specializující se na výrobu potrubních tvarovek pro automobily , o celkové ploše 32 000 metrů čtverečních s 26 000 m2 výrobní plochy.

Výrobní možnosti společnosti zahrnují 10 CNC plně automatických ohýbaček trubek, 2 velké montážní linky pájecích pecí, 10 hydraulických vnitřních tvářecích strojů (zpracovatelské délky do 1,5 metru, průměry od Ø10 do Ø80), hydraulický expanzní stroj 800T, 4 plně automatické laserové svářečky, 4 svařovací roboty, 8 velkoobráběcích center a 6 obloukových svařovacích strojů Panasonic. Komplexní vlastní laboratoř podporuje ověřování kvality v každé fázi výroby.

Zařízení a technologie pro expanzní vlnité trubky Jiatian jsou k dispozici špičková úroveň se specializovaným výzkumným a vývojovým a zpracovatelským centrem podporujícím neustálé inovace produktů. Společnost se zavázala vytvářet automobilové měchy špičkové světové kvality – produkty, které spolehlivě fungují ve všech provozních prostředích a pohánějí pokrok v celém automobilovém dodavatelském řetězci.

Často kladené otázky

Q1: Jaká je nejčastější příčina netěsností armatur automobilového potrubí po instalaci?

Nejčastější příčinou je nadměrné utahování, které deformuje závity nebo drtí těsnicí plochy tak, že je nelze zotavit. Druhým nejčastějším problémem je použití PTFE pásky nebo tmelu na armatury, které jsou navrženy tak, aby těsnily na nálevkovém kontaktu kov na kov – přidaná tloušťka brání správnému usazení a vytváří cestu mikroúniků, která se zhoršuje při cyklování tlaku.

Q2: Mohu znovu použít automobilové potrubní fitinky při výměně hadice nebo vedení?

Závitové fitinky v dobrém stavu – bez deformovaných závitů, rýhovaných těsnicích ploch nebo koroze – lze obecně znovu použít. Nicméně drtící podložky, jednorázové O-kroužky a kompresní objímky je nutné vždy vyměnit. V systémech kritických z hlediska bezpečnosti, jako jsou brzdová potrubí a vstřikování paliva, se důrazně doporučuje výměna všech těsnících prvků bez ohledu na viditelný stav.

Q3: Jak zjistím normu závitu na stávajícím automobilovém kování?

Pomocí měřidla stoupání závitu změřte stoupání závitu (závity na palec pro angličáky, mm na závit pro metrické). U kuželových vs. přímých závitů změřte vnější průměr na začátku i na konci závitové části – kužel označuje NPT nebo BSPT. V případě pochybností nahlédněte do dílenské příručky OEM vozidla, která specifikuje normy závitů pro každý bod připojení potrubí v systému.

Q4: Jaký je rozdíl mezi armaturami AN a armaturami JIC pro spojky potrubí vozidel?

Tvarovky AN (Army-Navy) a JIC (Joint Industry Council) používají těsnící úhel 37 stupňů a jsou rozměrově identické ve většině velikostí – v naprosté většině aplikací jsou mechanicky zaměnitelné. Hlavní rozdíl spočívá ve výrobních tolerančních normách: armatury AN jsou vyráběny s přísnějšími tolerancemi pro letectví, zatímco armatury JIC splňují průmyslové normy. Pro automobilové hydraulické a palivové aplikace poskytují armatury třídy JIC plně odpovídající výkon.

Otázka 5: Jak zjistím, zda je konektor automobilové hadice kompatibilní s palivem s etanolem?

Zkontrolujte specifikaci materiálu O-kroužku nebo hadice. Sloučeniny FKM (Viton) a EPDM jsou kompatibilní s ethanolem a jsou vhodné pro E85 a všechny směsi s nižším ethanolem. Standardní NBR (nitrilové) O-kroužky dobře odolávají benzínu, ale rychleji se rozkládají v palivech s vysokým obsahem etanolu. Materiál těla armatury – nerezová ocel, hliník nebo mosaz – není obecně ovlivněn etanolem, ale pozinkovaná ocel může časem korodovat v prostředí s vysokým obsahem etanolu a je třeba se jí vyhnout při dlouhodobých instalacích palivových okruhů.